
Сварочные роботизированные ячейки: принципы работы и применение
Сварочный участок часто зависит от квалификации отдельных сотрудников и их доступности в каждой смене. При росте заказов предприятие сталкивается с выбором: расширять ручное производство или переносить повторяющиеся операции в сварочную роботизированную ячейку. Обоснованное решение требует проверки изделий, технологии и загрузки. От этих условий зависит, станет ли автоматизация устойчивым производственным инструментом.
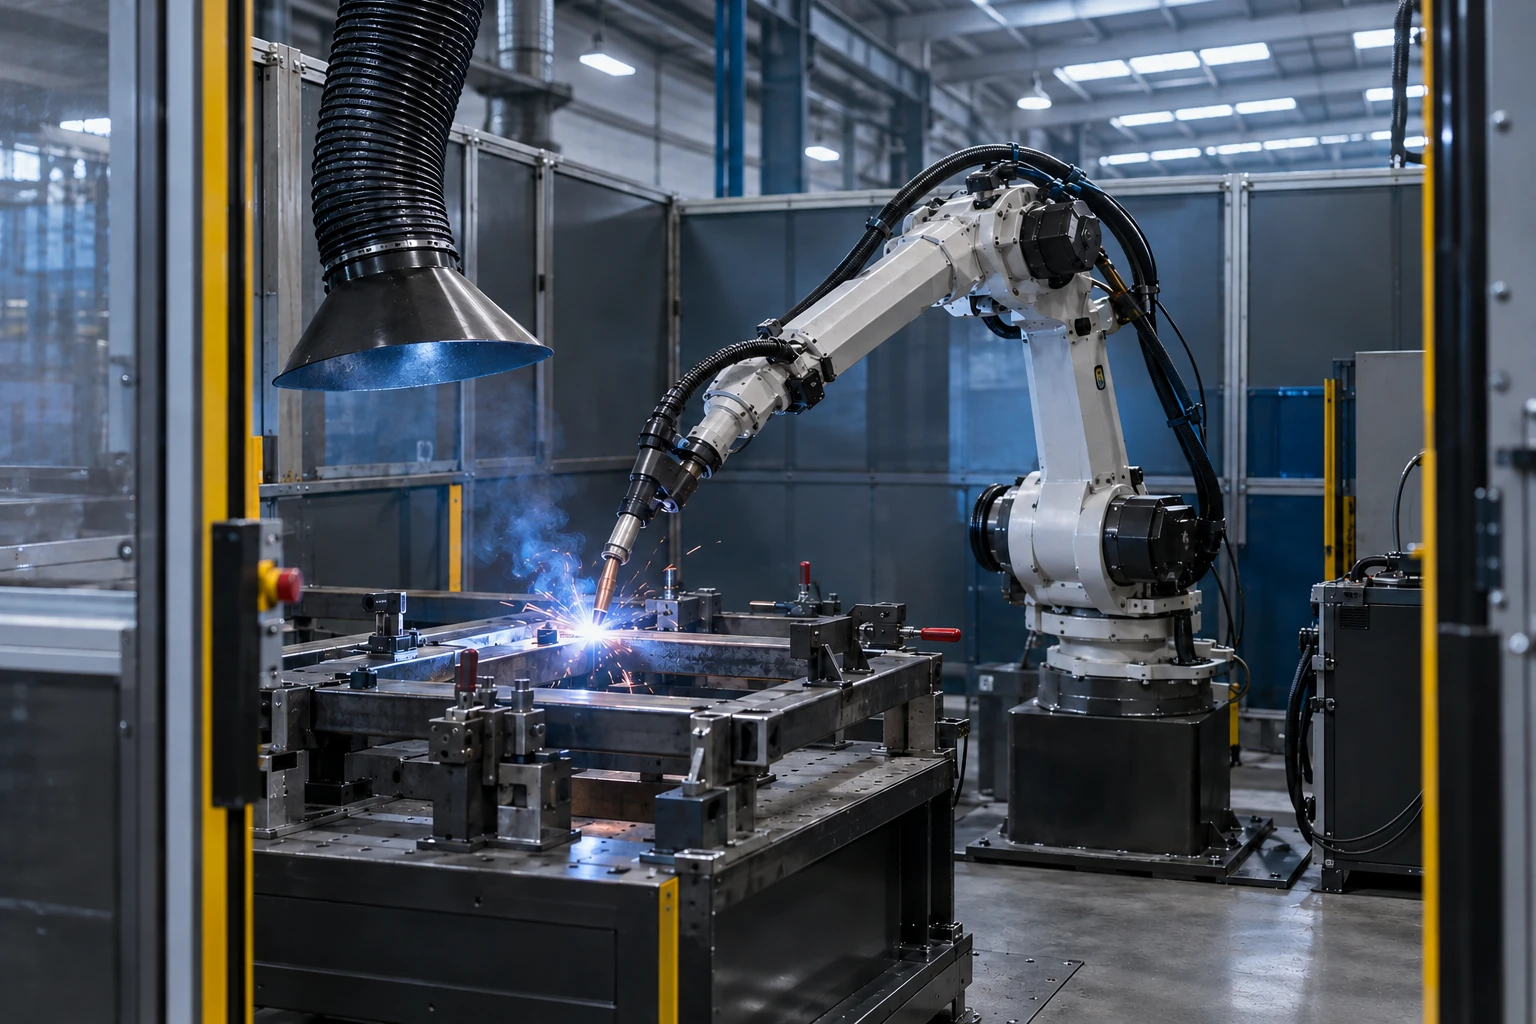
Фото: Роботизированная сварка металлической конструкции внутри защищённой ячейки.
Что такое сварочная роботизированная ячейка
Сварочная роботизированная ячейка — это комплекс, в котором робот перемещает сварочный инструмент по заданной траектории, а вспомогательные системы обеспечивают закрепление деталей, выполнение процесса и безопасную работу. В зависимости от задачи в состав входят позиционер, механизмы подачи, датчики и средства контроля.
Робот воспроизводит согласованные движения и режимы. Чтобы получить качественное соединение, необходимы подготовленные заготовки, подходящая технология и правильно организованная оснастка. Сварочная роботизированная ячейка не компенсирует любой зазор или загрязнение поверхности: допустимые условия должны быть установлены до запуска.
Задачу для сварочной роботизированной ячейки формулируют через семейство изделий, требования к соединению и план выпуска. Это помогает оценить необходимую рабочую зону, доступность швов и экономику комплекса. Выбор манипулятора становится частью такого расчёта.
Виды и компоненты сварочных ячеек
Сварочные роботизированные ячейки различаются по процессу: дуговая сварка, контактная точечная или лазерная. У каждого процесса свои требования к оборудованию, подготовке соединения и защите. Универсальная конфигурация для любых материалов и изделий практически всегда приводит к компромиссам.
Для дуговой сварки роботизированная ячейка обычно включает робота, источник питания, горелку, подачу проволоки, газовую систему, оснастку, управление и защиту. Дополнительно могут потребоваться охлаждение и станция обслуживания горелки.
| Компоновка | Подходящий сценарий | Что учесть |
| Один рабочий пост | Ограниченная площадь, простой поток изделий | Загрузка и сварка обычно занимают цикл последовательно |
| Два поста | Повторяющийся выпуск с ручной загрузкой | Согласование времени загрузки и автоматической операции |
| Ячейка с позиционером | Швы на разных сторонах изделия | Массу оснастки, доступность швов и координацию осей |
| Комплекс с дополнительным перемещением робота | Протяжённые или крупные изделия | Планировку, кабельное хозяйство, калибровку |
В сварочной роботизированной ячейке позиционер поворачивает изделие в удобное для сварки положение. Его выбирают с учётом массы детали вместе с оснасткой, расположения центра тяжести и допустимых нагрузок. Номинальная грузоподъёмность без этих параметров не даёт полного представления о пригодности оборудования.
Как работает роботизированная сварка
Технологическая подготовка начинается с выбора процесса, сварочных материалов и последовательности выполнения соединений. Инженер оценивает доступность горелки, возможные столкновения и деформации. Программу можно создавать на оборудовании или предварительно готовить в среде моделирования с последующей проверкой на реальной роботизированной ячейке.
После подготовки цикл сварочной роботизированной ячейки выглядит следующим образом:
- Оператор или механизм устанавливает заготовки в оснастку.
- Система подтверждает зажим и готовность защитных устройств.
- Робот выполняет сварочные переходы по программе.
- При необходимости изделие поворачивается, а инструмент проходит обслуживание.
- Завершённая сборка направляется на предусмотренный контроль и выгрузку.
Производительность сварочной роботизированной ячейки определяется полным циклом. Помимо времени горения дуги, учитывают перемещения, поворот изделия, очистку горелки, загрузку, выгрузку и проверки. Если оператор долго устанавливает сложную сборку, ускорение движения робота даст ограниченный эффект.
Программа роботизированной ячейки должна предусматривать восстановление после типовых остановок. Важно понимать, как безопасно продолжить процесс, что проверить после сбоя и как избежать повторной сварки уже выполненного участка.
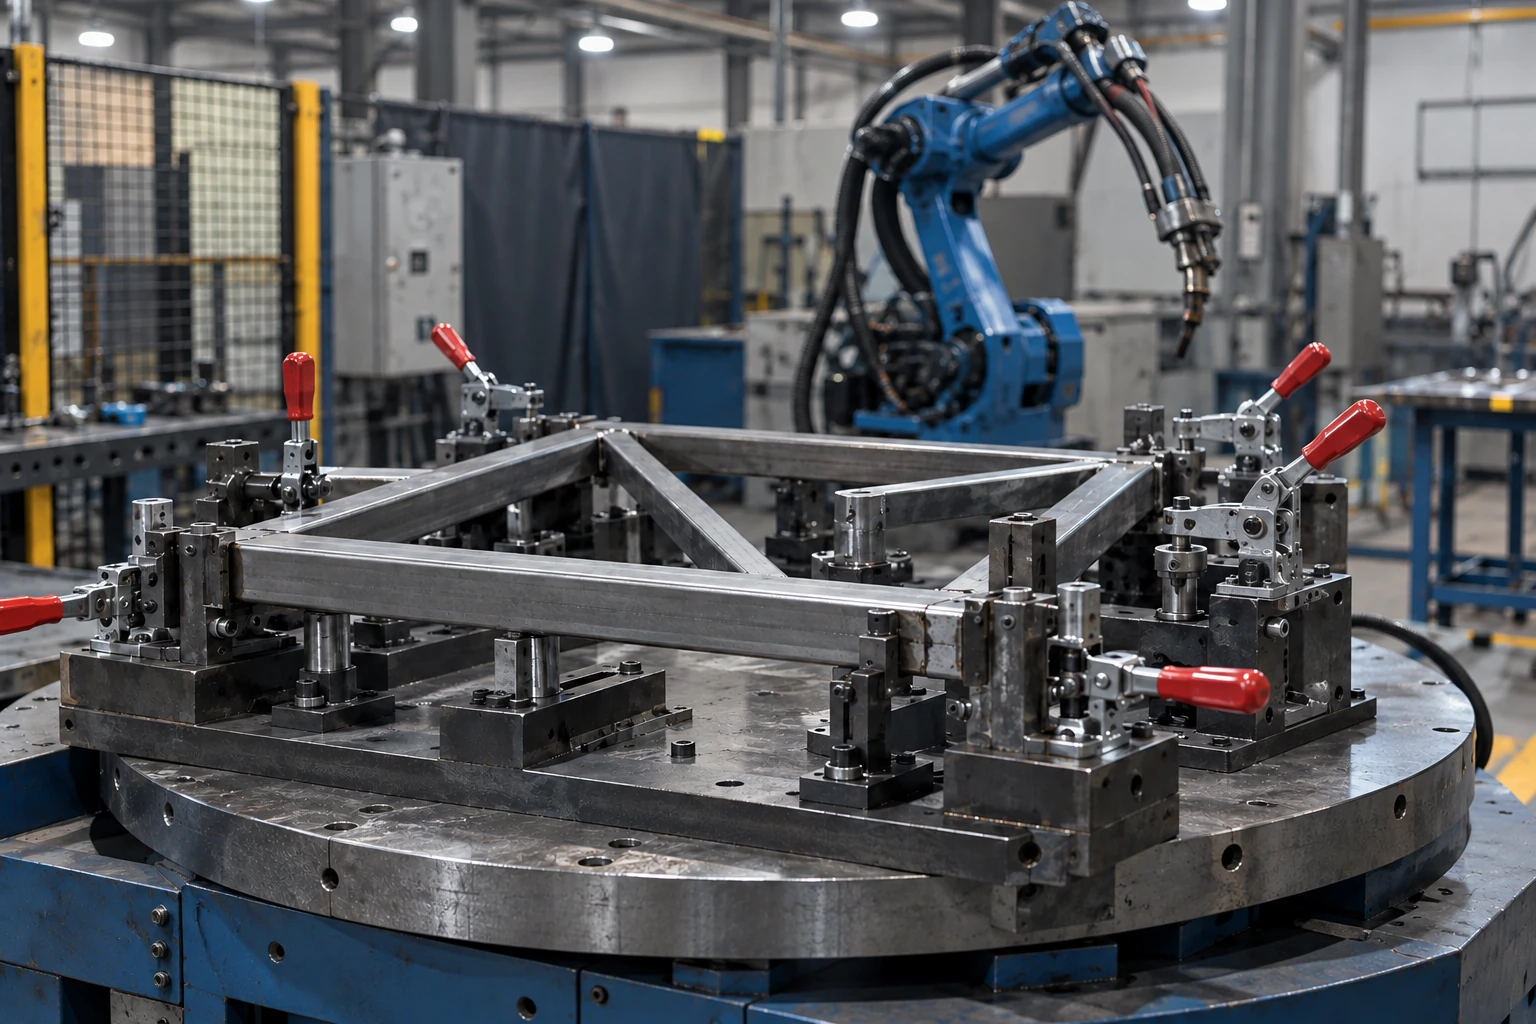
Фото: Металлическая сборка закреплена в сварочной оснастке на позиционере.
Для каких изделий подходят сварочные ячейки
Сварочные роботизированные ячейки особенно интересны для повторяющихся деталей и сборок с доступными швами, предсказуемой подготовкой и устойчивой загрузкой. Кандидатами могут быть рамы, кронштейны, корпуса, элементы сельскохозяйственной техники и другие металлические конструкции.
Подходит ли конкретное изделие, определяют по чертежам и образцам. Важно оценить возможность подвода горелки, устойчивость базирования, разброс размеров и последовательность сварки. Сложная геометрия сама по себе не исключает автоматизацию, но может потребовать дополнительной оси или специальной оснастки.
Сварочная роботизированная ячейка может быть оправданна и при небольшой серии, если изделия объединяются в семейства, а переналадка занимает разумное время. Для единичных и постоянно меняющихся конструкций основным ограничением иногда становится подготовка программ и приспособлений.
Перед расчётом полезно собрать перечень изделий с годовым объёмом, материалами, толщинами и требованиями к швам. Это позволяет определить, какая часть реальной программы производства будет загружать комплекс.
Качество шва и снижение ручного труда
Робот помогает выдерживать повторяемую скорость и положение инструмента. Для стабильного результата дополнительно нужны подходящие режимы, надёжная подача проволоки, газовая защита и исправная горелка. Износ контактного наконечника или изменение вылета способны повлиять на процесс даже при неизменной программе.
На стороне заготовки важны чистота, геометрия кромок, допустимый зазор и качество прихваток. Оснастка должна удерживать сборку без чрезмерных деформаций и обеспечивать доступ инструмента. Порядок наложения швов выбирают с учётом теплового воздействия.
На приёмочных испытаниях сварочной роботизированной ячейки проверяют:
- соблюдение требований к соединениям на согласованных образцах;
- повторяемость результата в серии;
- полный цикл вместе с загрузкой и обслуживанием;
- удобство работы оператора;
- порядок контроля и действий при отклонениях.
Роботизированная ячейка освобождает сварщиков от части повторяющихся проходов, но сохраняет потребность в технологической компетенции. Специалисты участвуют в подготовке режимов, контроле и разборе причин отклонений.
Защита участка охватывает движение механизмов, излучение, брызги, горячие детали и удаление сварочных аэрозолей. Её проектируют под выбранный процесс и способ обслуживания ячейки.
Стоимость и окупаемость сварочной ячейки
На бюджет сварочной роботизированной ячейки влияют процесс сварки, размеры изделия, число рабочих постов, позиционирование, оснастка и объём интеграции. Сравнивать предложения нужно при одинаковой комплектации и границах работ. Недостающие приспособления или подготовка площадки способны заметно изменить первоначальную цену.
В расчёте учитывают полезное время сварки, загрузку по сменам, переналадки, обслуживание и расходные материалы. Дополнительный выпуск создаёт выгоду только тогда, когда предприятие может продать его и обеспечить смежные операции.
Для проверки экономики стоит посчитать несколько вариантов загрузки. Если роботизированная ячейка окупается только при непрерывном выпуске одного изделия, а фактический план состоит из коротких серий, проект требует пересмотра. Иногда целесообразнее начать с ограниченного семейства деталей и расширять номенклатуру после освоения.
Сервис входит в экономику: время диагностики и доступность расходных частей влияют на простой. Поэтому условия сопровождения разумно сравнивать одновременно с характеристиками оборудования.
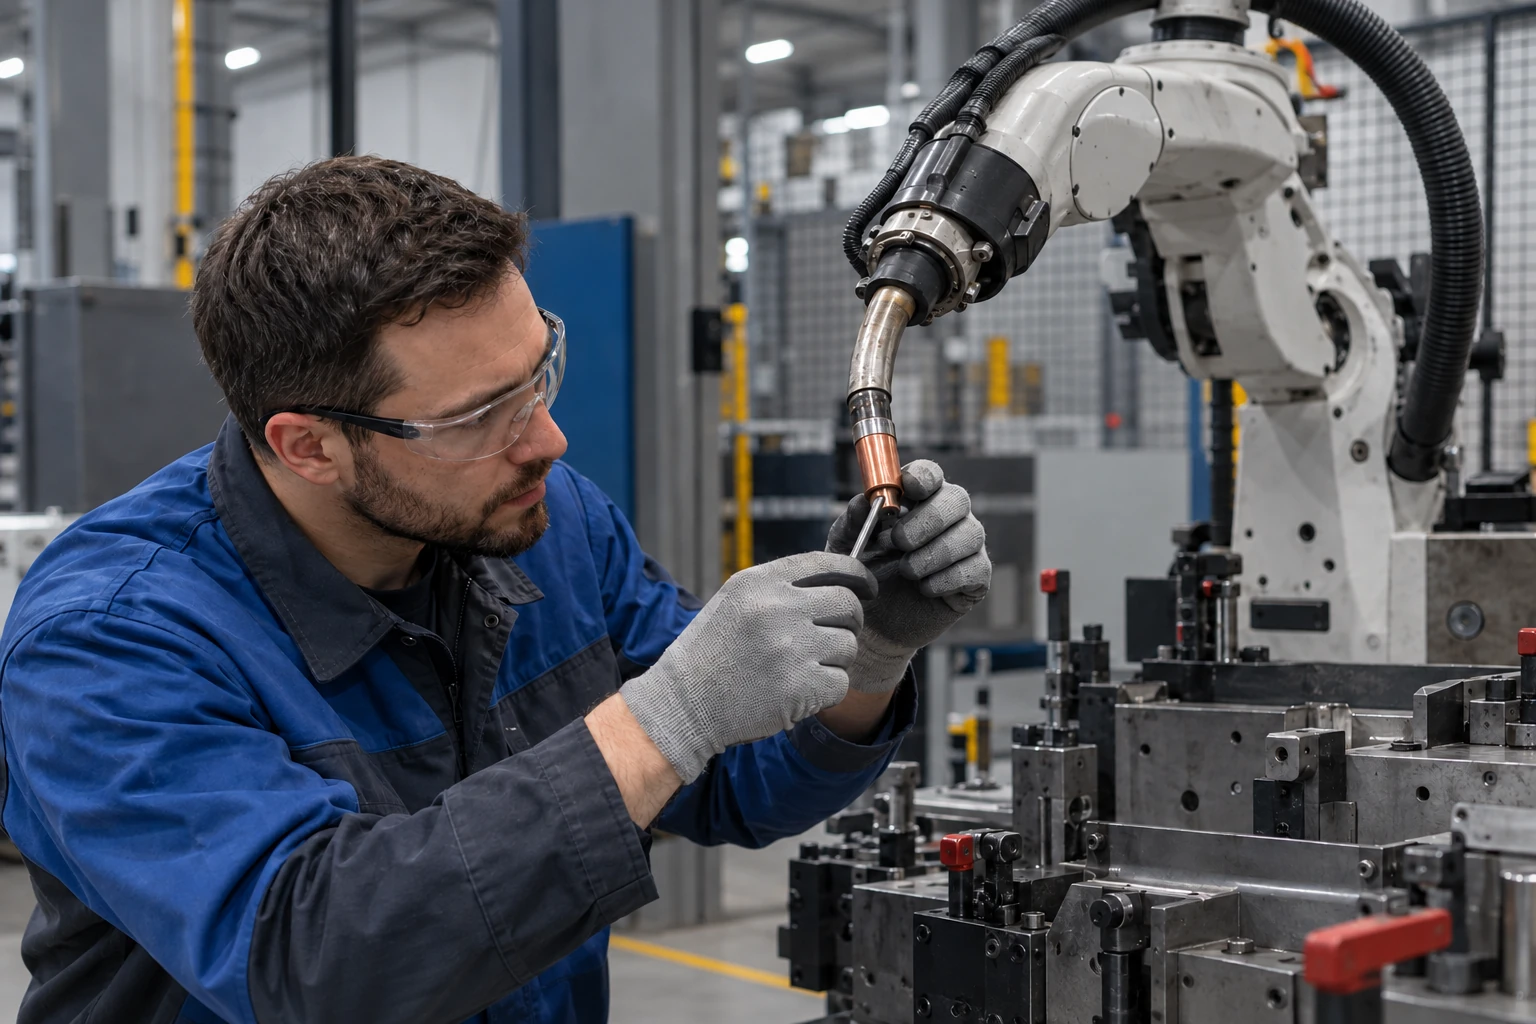
Фото: Специалист выполняет обслуживание горелки на остановленной сварочной ячейке.
ИТБ Роботикс: запуск, обучение и поддержка
ИТБ Роботикс подбирает сварочные роботизированные ячейки под задачи производства и сопровождает их внедрение полным циклом услуг. Обследование помогает определить подходящую операцию, проектирование связывает оборудование с оснасткой и планировкой, а пусконаладка проверяет работу комплекса на площадке.
Обучение персонала необходимо для устойчивой эксплуатации: операторам нужны понятные действия при запуске и остановке, обслуживающим специалистам — знание устройства и регламентов. Состав подготовки согласуют с выбранным решением и обязанностями сотрудников.
После запуска сварочной роботизированной ячейки ИТБ Роботикс обеспечивает сервисное сопровождение. Его ценность для заказчика проявляется в повседневной работе: диагностике, техническом обслуживании и поддержке при изменениях. Условия реакции, выезда и восстановления работоспособности стоит заранее закрепить в договоре: это разные показатели, которые нельзя подменять друг другом.
Подберите сварочную роботизированную ячейку вместе с ИТБ Роботикс. Приложите чертежи или фотографии сборок, требования к швам и план выпуска. Команда обсудит конфигурацию, подготовку производства и состав услуг — от запуска и обучения до обслуживания сварочной ячейки.
